 English
 简体中文
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
Extrudarea țevilor din PVC: de ce cuplul scăzut nu înseamnă calitate înaltă?
Ningbo Fangli Technology Co., Ltd.este oproducator de echipamente mecanicecu peste 30 de ani de experiență înechipamente de extrudare a conductelor din plastic, noi echipamente pentru protecția mediului și noi materiale. De la înființarea sa, Fangli a fost dezvoltat pe baza cerințelor utilizatorilor. Prin îmbunătățirea continuă, cercetare și dezvoltare independentă privind tehnologia de bază și digestia și absorbția tehnologiei avansate și alte mijloace, am dezvoltatLinie de extrudare a conductelor din PVC, Linie de extrudare a conductelor PP-R, Linie de extrudare de alimentare cu apă / gaz PE, care a fost recomandat de Ministerul Construcțiilor chinez pentru a înlocui produsele importate. Am câștigat titlul de „Marcă de primă clasă în provincia Zhejiang”.
În procesul de extrudare a conductelor din PVC, multe anomalii de procesare sunt adesea atribuite în mod eronatlubrifiere insuficientă. Când cuplul crește, fluxul de topire devine instabil sau suprafața țevii devine aspră, reacția imediată în multe fabrici este de a adăuga mai mult lubrifiant. Pe termen scurt, cuplul scade, fluxul de material se îmbunătățește, iar linia de producție funcționează mai bine, ceea ce duce la concluzia simplă că problema a fost rezolvată.
Ungerea excesivă nu este de obicei intenționată, ci se dezvoltă treptat prin ajustări repetate ale procesului. Atunci când linia de producție se confruntă cu fluctuații de presiune, suprafețe rugoase, blocaj ocazional de material, fuziune slabă sau sarcină de extrudare crescută, operatorii tind să adauge treptat lubrifiant. Producția inițială devine într-adevăr mai lină. Cu toate acestea, atunci când efectul de lubrifiere devine prea puternic, particulele de rășină au tendința de a aluneca excesiv în interiorul butoiului înainte de a fi complet topite. Acest lucru duce la o viteză de topire scăzută, coeziune redusă a topiturii, plastificare instabilă și, în consecință, o fereastră de procesare mai îngustă. Deoarece echipamentul încă pare să funcționeze fără probleme, astfel de probleme sunt adesea dificil de detectat rapid la atelier.
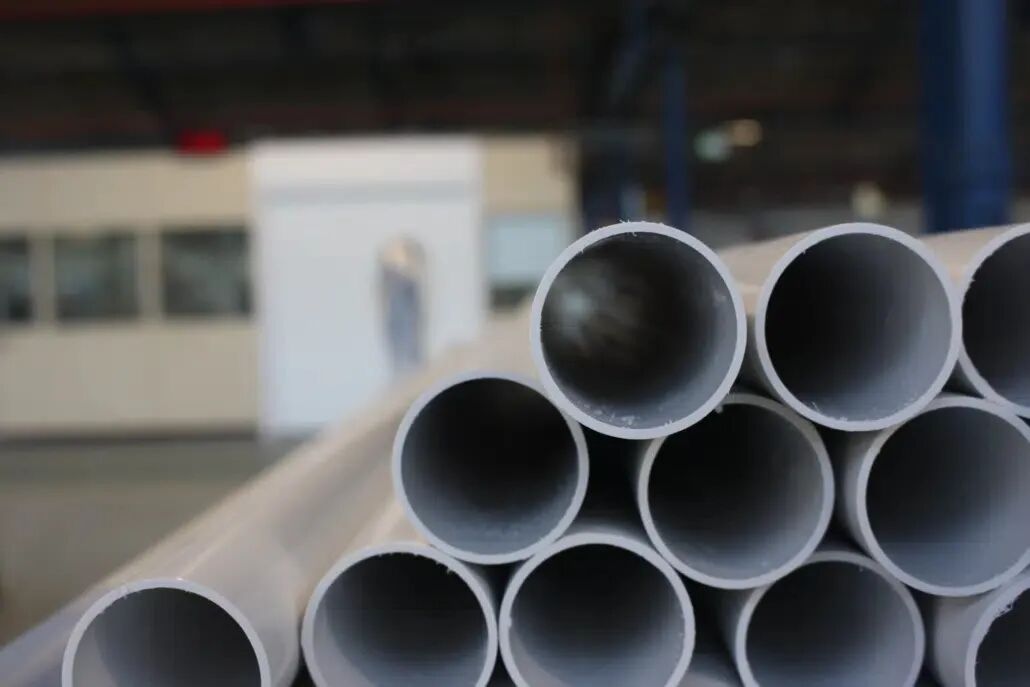
O altă concepție greșită comună este că „cuplu mai mic înseamnă o lubrifiere mai bună”. În realitate, extrudarea PVC se bazează pe procese controlate de topire și forfecare. Ungerea excesivă slăbește acțiunea efectivă de forfecare a șurubului, rezultând un transfer insuficient de energie pentru topire. Deși materialul curge mai ușor, acest lucru poate provoca cu ușurință fuziune incompletă, suprafețe terne sau albicioase, dimensionare instabilă a vidului, rezistență redusă la impact, fluctuații ale grosimii peretelui, rezistență insuficientă a liniei de sudură, instabilitate dimensională și acumulare de matriță - mai ales pronunțată în timpul extrudării de mare viteză.
Pentru formulările cu CaCO₃ foarte umplute, această problemă devine și mai proeminentă. Cantitatea mare de umplutură slăbește legătura eficientă între particulele de rășină, în timp ce lubrifiantul excesiv reduce și mai mult eficiența de topire. Acest lucru are ca rezultat o plastificare mai lentă, fluctuații ale presiunii de topire, scăderea rezistenței la topire, proprietăți mecanice fragile și consistență redusă a procesării în diferite schimburi. Unele fabrici, în efortul de a îmbunătăți fluiditatea, continuă să adauge mai mult lubrifiant, împingând din greșeală formula mai departe de echilibrul optim de procesare. Acesta este un motiv semnificativ pentru care multe formulări de țevi din PVC foarte umplute, deși ușor de pornit, se luptă să mențină o producție stabilă pe termen lung.
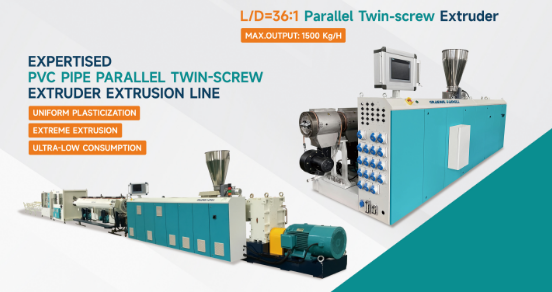
Prin urmare, lubrifierea nu poate fi evaluată separat de întregul sistem de procesare. Eficacitatea sa este influențată în comun de mai mulți factori, inclusiv conținutul de umplutură, ACR, CPE, sistemul stabilizator, geometria șurubului, viteza de extrudare, profilul temperaturii și designul matriței. Aceeași schemă de lubrifiere care funcționează bine într-un sistem cu umplere scăzută poate declanșa fuziunea inadecvată într-un sistem cu umplere ridicată.
Procesatorii cu experiență nu sunt preocupați de „care lubrifiant este cel mai puternic”, ci mai degrabă dacă „sistemul de lubrifiere menține echilibrul optim de fuziune”. O formulă excelentă de PVC nu urmărește cel mai mic cuplu posibil; în schimb, urmărește cel mai bun echilibru între calitatea fuziunii, fluxul de topire, stabilitatea procesării și proprietățile mecanice. În producția reală, cuplul scăzut este doar un indicator de proces, nu un indicator de calitate. Adevăratul obiectiv este întotdeauna fuziunea stabilă, dimensiuni stabile, calitate stabilă a suprafeței și producție constantă pe termen lung. La urma urmei, o formulare care pare să ofere o mai bună curgere astăzi poate deveni foarte bine mâine sursa de plângeri de calitate.
Dacă aveți nevoie de mai multe informații,Ningbo Fangli Technology Co., Ltd.vă întâmpină să contactați pentru o anchetă detaliată, vă vom oferi îndrumări tehnice profesionale sau sugestii de achiziție de echipamente.
Trimite o anchetă

X
Folosim cookie-uri pentru a vă oferi o experiență de navigare mai bună, pentru a analiza traficul site-ului și pentru a personaliza conținutul. Prin utilizarea acestui site, sunteți de acord cu utilizarea cookie-urilor.
Politica de confidențialitate