 English
 简体中文
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
Concepții greșite obișnuite despre extruderele cu două șuruburi: Încălcarea credințelor tradiționale pentru a optimiza procesele de extrudare
Ningbo Fangli Technology Co., Ltd.este oproducator de echipamente mecanicecu aproape 30 de ani de experiență înechipamente de extrudare a conductelor din plastic, noi echipamente pentru protecția mediului și noi materiale. De la înființarea sa, Fangli a fost dezvoltat pe baza cerințelor utilizatorilor. Prin îmbunătățirea continuă, cercetare și dezvoltare independentă privind tehnologia de bază și digestia și absorbția tehnologiei avansate și alte mijloace, am dezvoltatLinie de extrudare a conductelor din PVC, Linie de extrudare a conductelor PP-R, Linie de extrudare de alimentare cu apă / gaz PE, care a fost recomandat de Ministerul Construcțiilor chinez pentru a înlocui produsele importate. Am câștigat titlul de „Marcă de primă clasă în provincia Zhejiang”.
În industria combinării materialelor plastice, aproape fiecare piesă din plastic se bazează pe procesarea sofisticată a formulărilor polimerice prinextrudere cu două șuruburi(TSE). Cu caracteristicile lor excelente de amestecare, eficiența ridicată a producției și consistența superioară a produsului,extrudere cu două șuruburiau devenit liderii de necontestat în combinarea continuă.
Cu toate acestea, în ciuda faptului că această tehnologie a fost dezvoltată de peste un secol, mulți practicieni încă mai au concepții greșite cu privire la principiile sale de bază, ceea ce duce la abateri în timpul extinderii capacității sau producției reale. Astăzi, vom analiza în profunzime primele 5 concepții greșite comune despre extruderele cu două șuruburi.
Concepție greșită 1: Performanța cu două șuruburi este extrem de sensibilă la uzură
Mulți cred că odată ce șuruburile se uzează, performanța mașinii va scădea brusc. Realitatea este: extruderele cu două șuruburi sunt în general mai puțin sensibile la uzură decât extruderele cu un singur șurub.
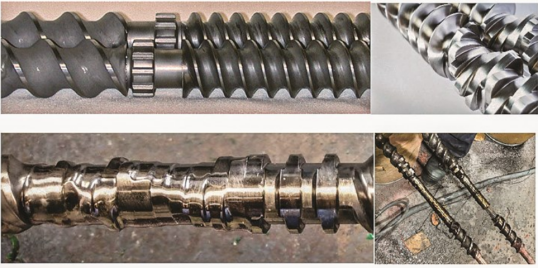
Șurubul nu trebuie să fie neapărat la fel de curat și strălucitor ca imaginea de sus; dar nu i se permite absolut să se poarte în măsura arătată în imaginea de jos. (Sursa imagine: Leistritz)
- Avantaj de transport pozitiv:Șuruburile duble rotative au un efect unic de auto-stergere. Vitezele de suprafață opuse în zona de întreținere oferă o capacitate de transport pozitivă mai puternică decât șuruburile simple.
- Toleranta mare la uzura:În procesele cu două șuruburi, elementele șuruburilor sau căptușelile butoiului pot funcționa în mod obișnuit, chiar și cu uzura diametrului de 3-5%. Acest lucru se datorează faptului că putem regla independent viteza șurubului pentru a compensa spațiul de joc crescut. În schimb, limita de uzură pentru un singur șurub este de obicei de doar 1-2%.
- Cost local scăzut de înlocuire:Șuruburile duble utilizează un design modular, bloc de construcție. Uzura este adesea concentrată în zonele cu forfecare și presiune ridicată (aproximativ 25-30% din lungimea totală), astfel încât întreținerea necesită înlocuirea doar a acelor componente specifice.
Sfat de expert:De obicei, șuruburile necesită înlocuire de patru ori mai des decât butoaiele. Acest lucru se datorează faptului că vârfurile șuruburilor sunt în contact constant cu materialul, în timp ce suprafața butoiului intră în contact cu elemente specifice doar aproximativ 25% din timp.
Concepție greșită 2: Un umplutor de ventilație poate rezolva toate problemele de inundare a ventilației
Când apare „inundarea de ventilație” la portul de aerisire, mulți adaugă instinctiv o umplutură de aerisire. Cu toate acestea, aceasta acționează adesea doar ca un „aid-aid” care maschează problema și poate chiar complica inutil sistemul.
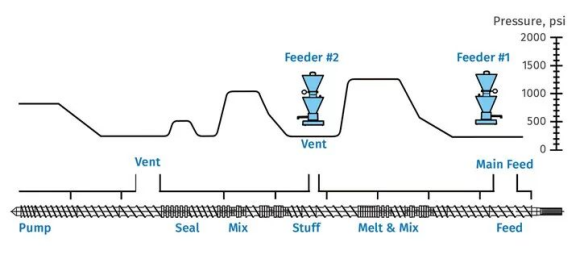
Design ideal cu șuruburi care asigură presiune zero la ventilația și punctele de alimentare din aval
- Designul este cheia: Dacă designul șurubului este inadecvat sau există o contrapresiune severă în secțiunea de pompare, topitura va curge direct în coloana de aerisire. O umplutură de aerisire nu poate rezolva în mod fundamental inundațiile cauzate de designul slab al șurubului.
- Scopul adevărat al umplutorului de aerisire: este potrivit pentru formulările care conțin materiale netopite (de exemplu, umpluturi cu pulbere), prevenind acumularea acestor solide la orificiul de ventilație atunci când sunt transportate de abur de mare viteză.
- Analiza cauzei principale: Dacă un aerisire care funcționează în mod normal începe brusc să se inunde, trebuie să se acorde prioritate verificării uzurii șurubului/cilindrului, defecțiunii sistemului de răcire, blocării pachetului de ecrane sau presiunea ridicată a matriței, mai degrabă decât să se bazeze pe un dispozitiv de umplere.
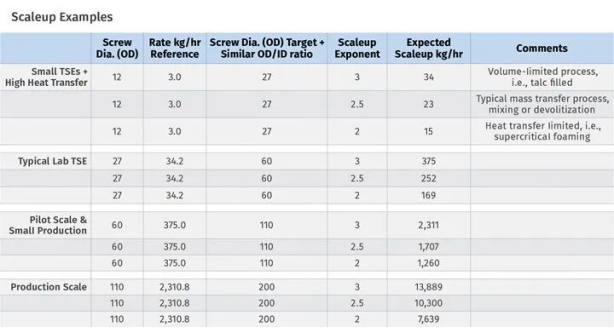
Concepție greșită 3: ne așteptăm la o extindere liniară într-un singur pas de la laborator la linia de producție
„Formula a funcționat în laborator, așa că va funcționa cu siguranță pe linia de producție”. Această presupunere eșuează adesea în practică.
- Complexitatea condițiilor limită: Extinderea pentru producție implică mai multe „condiții limită”, inclusiv volumul liber, transferul de căldură (controlul temperaturii de topire), transferul de masă (amestecare și devolatilizare) și limitări de cuplu.
- Creștere neliniară: procesele cu volum limitat se scalează după cubul diametrului șurubului (D³), în timp ce procesele cu transfer de căldură limitate se scalează după pătrat (D²). Diferența dintre acestea este substanțială.
- Regula generală: debitul unei linii de laborator sau pilot nu trebuie să fie mai mic de 1/10 din volumul de producție țintă. Dacă decalajul este mai mare, fiabilitatea calculelor de extindere scade semnificativ.
Concepție greșită 4: extruderele cu două șuruburi nu sunt potrivite pentru injecția de lichid
Atingerea nivelurilor de injecție de lichid la scară comercială care depășesc 70% este pe deplin fezabilă.
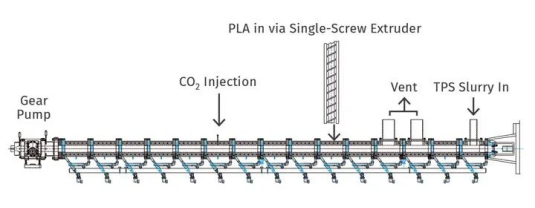
Design optimizat cu două șuruburi care integrează secțiunile de topire, amestecare, injectare CO₂ supercritică, răcire și pompare
- Factori cheie: nucleul injecției de succes constă în vâscozitatea lichidului și solubilitatea acestuia în polimer.
- Echipamente diverse: Sistemele de injecție, cum ar fi pompele cu angrenaje, pompele cu piston, pompele peristaltice sau pompele cu diafragmă pot fi selectate în funcție de caracteristicile lichidului.
- Tehnica de injectare în etape: pentru formulările lichide cu procent ridicat (de exemplu, > 70%), cheia este injectarea treptată, în etape, pentru a preveni acumularea lichidului în canalele șurubului.
- Aplicații supercritice: Tehnologia modernă cu două șuruburi poate injecta în mod stabil fluide supercritice pentru spumare, devolatilizare sau plastificare asistată.
Concepție greșită 5: cuplul specific (sau densitatea cuplului) este singurul indicator de cuplu
Când se evaluează performanța extruderului, se discută frecvent „Cuplu specific” (ST, cunoscut și sub denumirea de Densitate a cuplului, TD).
Același cuplu specific, dar diferite rapoarte OD/ID au ca rezultat volume libere și caracteristici de procesare foarte diferite
- Limitare definitorie: Formula pentru cuplul specific este ST = Md / a³, unde Md este cuplul maxim pe arbore și a este distanța centrală.
- Neglijează volumul: Acest calcul nu reflectă volumul liber (FV) al șurubului. Volumul liber depinde de raportul diametrului exterior-interior al șurubului (OD/ID) și afectează direct debitul de material.
- Evaluare cuprinzătoare: Atunci când alegeți echipamentul, trebuie să găsiți echilibrul optim între capacitatea de cuplu și volumul șurubului disponibil.
Înțelegerea logicii fundamentale a combinării cu două șuruburi și evitarea acestor capcane cognitive comune este primul pas către îmbunătățirea calității și eficienței producției.
Dacă aveți nevoie de mai multe informații,Ningbo Fangli Technology Co., Ltd.vă întâmpină să contactați pentru o anchetă detaliată, vă vom oferi îndrumări tehnice profesionale sau sugestii de achiziție de echipamente.
Trimite o anchetă

X
Folosim cookie-uri pentru a vă oferi o experiență de navigare mai bună, pentru a analiza traficul site-ului și pentru a personaliza conținutul. Prin utilizarea acestui site, sunteți de acord cu utilizarea cookie-urilor.
Politica de confidențialitate